Изготовление пластиковых корпусов на заказ литьем под давлением: термопласты против реактопластов
Изготовление пластиковых корпусов на заказ литьем под давлением: термопласты против реактопластов
Производство защитных оболочек для электроники, бытовой техники и промышленного оборудования требует взвешенного подхода к выбору материала. Современные предприятия сталкиваются с дилеммой: использовать термопластичные или реактопластичные полимеры для создания корпусных деталей. Каждый из этих классов обладает уникальными характеристиками, которые определяют область применения готовых изделий. Технология литья позволяет получать сложные геометрические формы, но результат напрямую зависит от свойств сырья, и подробнее об этом можно узнать на странице https://vpmat.ru/articles/272.html, где раскрыты нюансы технологического процесса.
Физические особенности материалов
Термопласты
Эти полимеры размягчаются при нагревании и затвердевают при охлаждении. Процесс обратим многократно. Изделия можно переплавлять и использовать повторно. Молекулярная структура представляет собой линейные или слаборазветвленные цепи.
Реактопласты
После полимеризации образуют трехмерную сетчатую структуру. Необратимо отверждаются под воздействием температуры. Повторная переработка невозможна. Обладают высокой термостойкостью и химической устойчивостью.
Технологические аспекты
Изготовление пластиковых корпусов на заказ литьем под давлением из термопластов происходит в цикле продолжительностью 15-60 секунд. Быстро. Материал подается в расплавленном состоянии через сопло в форму. Реактопласты требуют предварительного смешивания компонентов и длительной выдержки в пресс-форме для завершения химической реакции.
Скорость производства термопластов
Автоматизированные линии способны выпускать тысячи единиц за смену. Минимальное время охлаждения. Возможность создания тонкостенных конструкций толщиной от 0,5 мм. Высокая производительность снижает себестоимость крупных партий.
Циклы отверждения реактопластов
Продолжительность цикла составляет от 2 до 15 минут. Требуется точный контроль температуры и давления. Оборудование испытывает повышенные нагрузки. Производительность ниже, но детали получаются исключительно прочными.
Преимущества различных подходов
При выборе метода следует учитывать конечные условия эксплуатации. Корпуса из термопластичных материалов демонстрируют отличную ударопрочность при комнатной температуре. Они легче поддаются механической обработке после формования. Реактопластичные аналоги выдерживают длительное воздействие высоких температур без деформации.
- Возможность вторичной переработки отходов производства термопластов
- Широкая цветовая палитра без дополнительного окрашивания
- Стабильность размеров готовых изделий при колебаниях влажности
- Совместимость с различными методами декорирования поверхности
Экономическая целесообразность
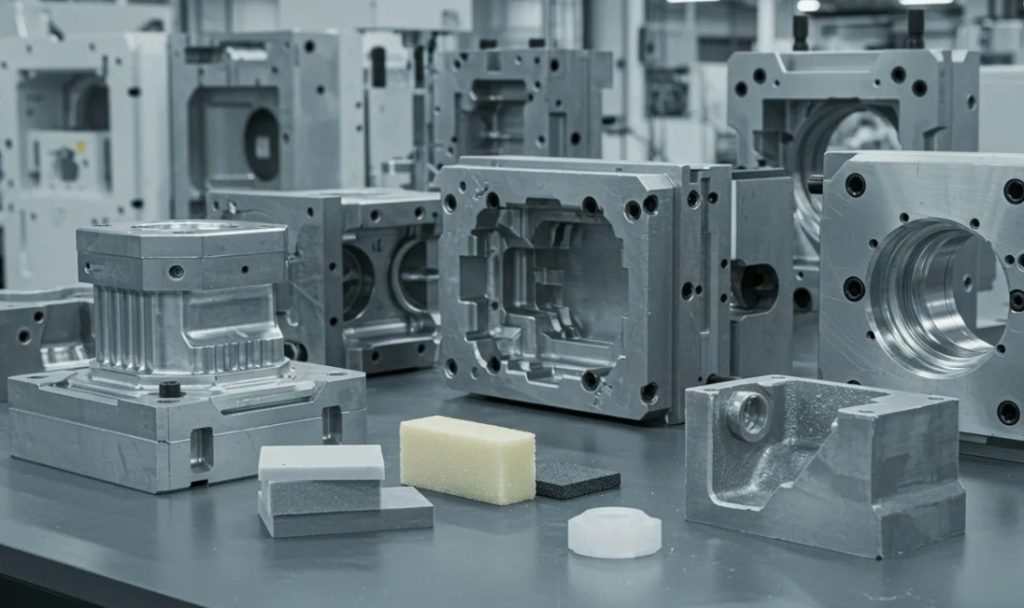
Изготовление пластиковых корпусов на заказ литьем под давлением требует первоначальных инвестиций в оснастку. Стоимость пресс-формы зависит от сложности геометрии и количества полостей. Для термопластов используются стальные или алюминиевые формы с интенсивным охлаждением. Реактопласты нуждаются в нагреваемой оснастке со специальными покрытиями.
- Расчет точки безубыточности с учетом объема партии
- Анализ стоимости сырья и энергопотребления оборудования
- Оценка трудозатрат на послепроизводственную обработку
- Прогнозирование расходов на техническое обслуживание форм
Критерии окончательного выбора
Инженеры отдают предпочтение термопластам при создании корпусов массовой электроники. Легкость. Эстетичность. Простота утилизации. Для изделий, работающих в агрессивных средах или при экстремальных температурах, изготовление пластиковых корпусов на заказ литьем под давлением из реактопластов становится единственным разумным решением. Каждый проект требует индивидуального анализа технических требований и экономической модели производства.